 中文
 EN
104个点,10分钟完成紫外均匀度测量
前言
在紫外预处理试验中,组件需要接受规定剂量和规定光谱的紫外照射,以评估组件抵抗紫外老化的能力。
在正式试验开始之前,有一个很实际的问题:
测试区域内的紫外辐照,真的足够均匀吗?
辐照不均匀度会影响测试的准确性。设备调试阶段需要确认均匀度,实验室实际运行一段时间以后,同样需要关注辐照不均匀度。
一、人工测量,难点不只是耗时
传统方式采用人工测量。测试人员需要反复调整辐照计的位置,逐点读取并记录数据。
传统方式采用人工测量。测试人员需要反复调整辐照计的位置,逐点读取并记录数据。这种方式有三个实际问题。
首先,人工不断调整测量位置,定位精度较低。
其次,整个过程需要反复移动辐照计、读取数据并进行记录,费时费力。
同时,测试人员需要接近紫外辐照区域。如果防护措施不到位,可能会灼伤测试人员。
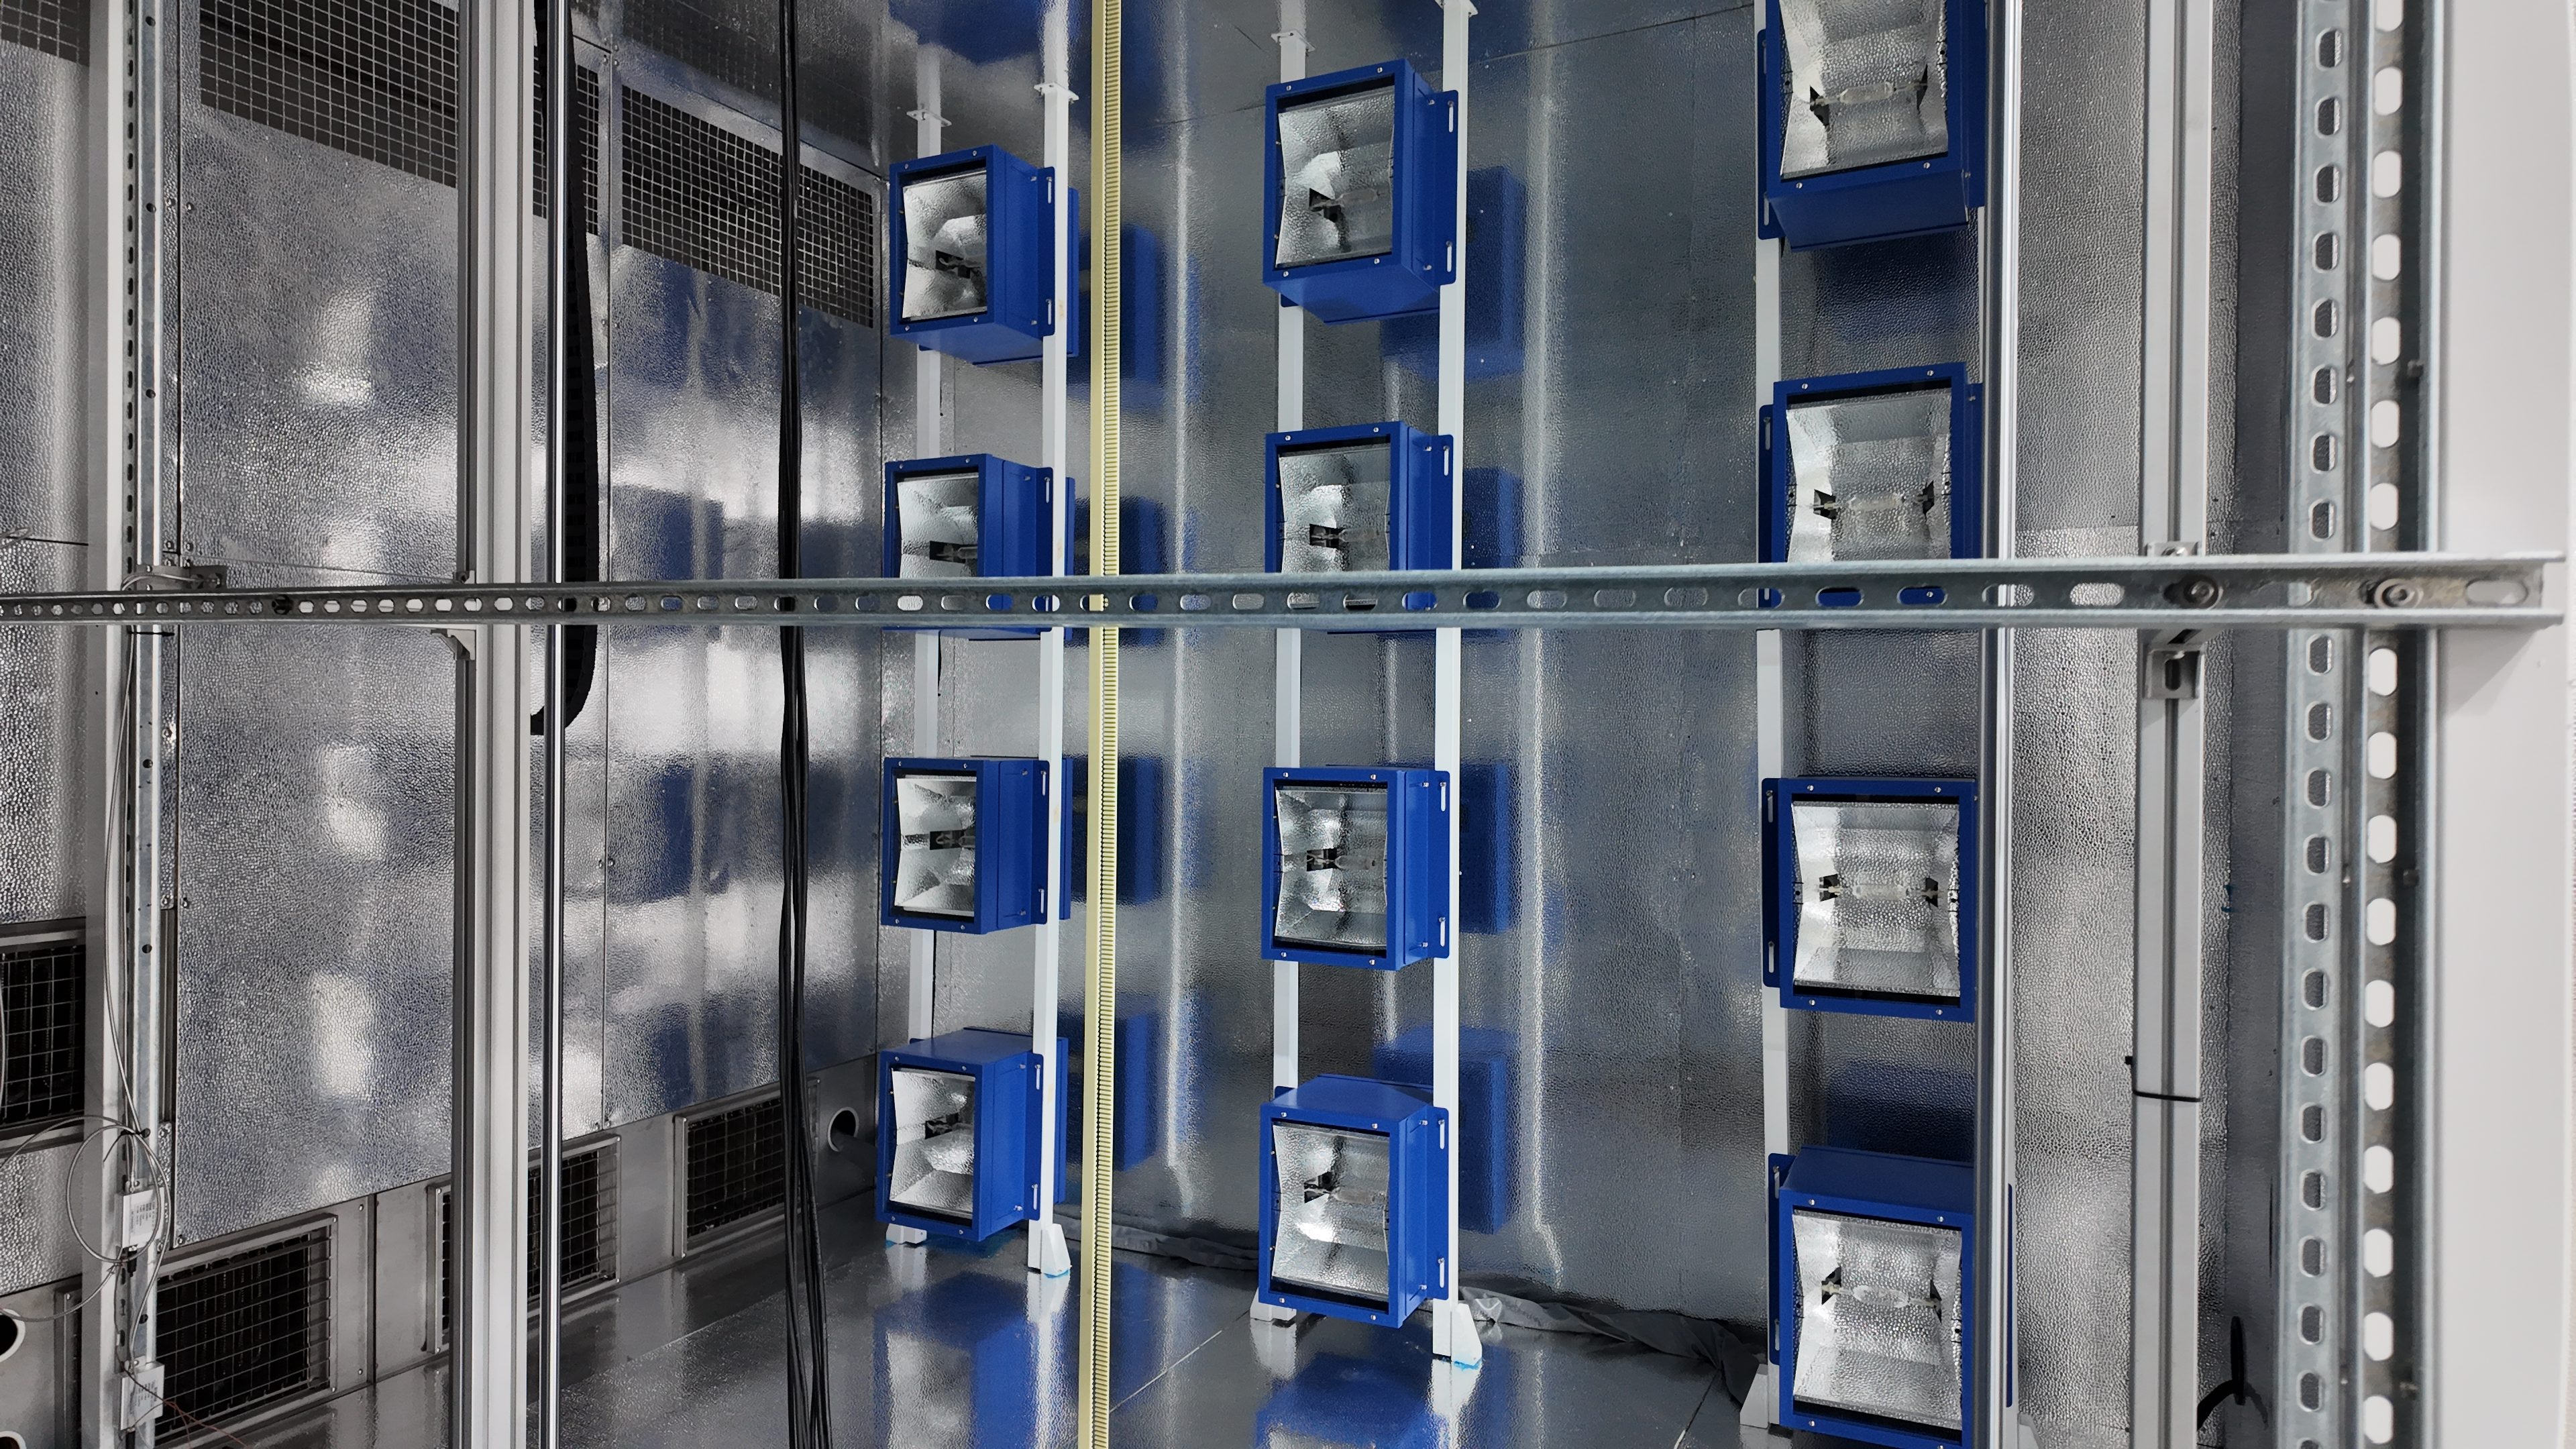
综上所述,如果考虑改变设备结构:将设备内的紫外灯竖直布置,测试组件也竖直安装,使测试平面呈竖直方向。
但问题是:在竖直结构中,如果仍采用人工测量,反复移动辐照计并将其固定在不同点位,操作仍然不方便。
以2600×1500 mm的区域为例,人工测量辐照不均匀度需要2人配合,前后耗时至少2小时。
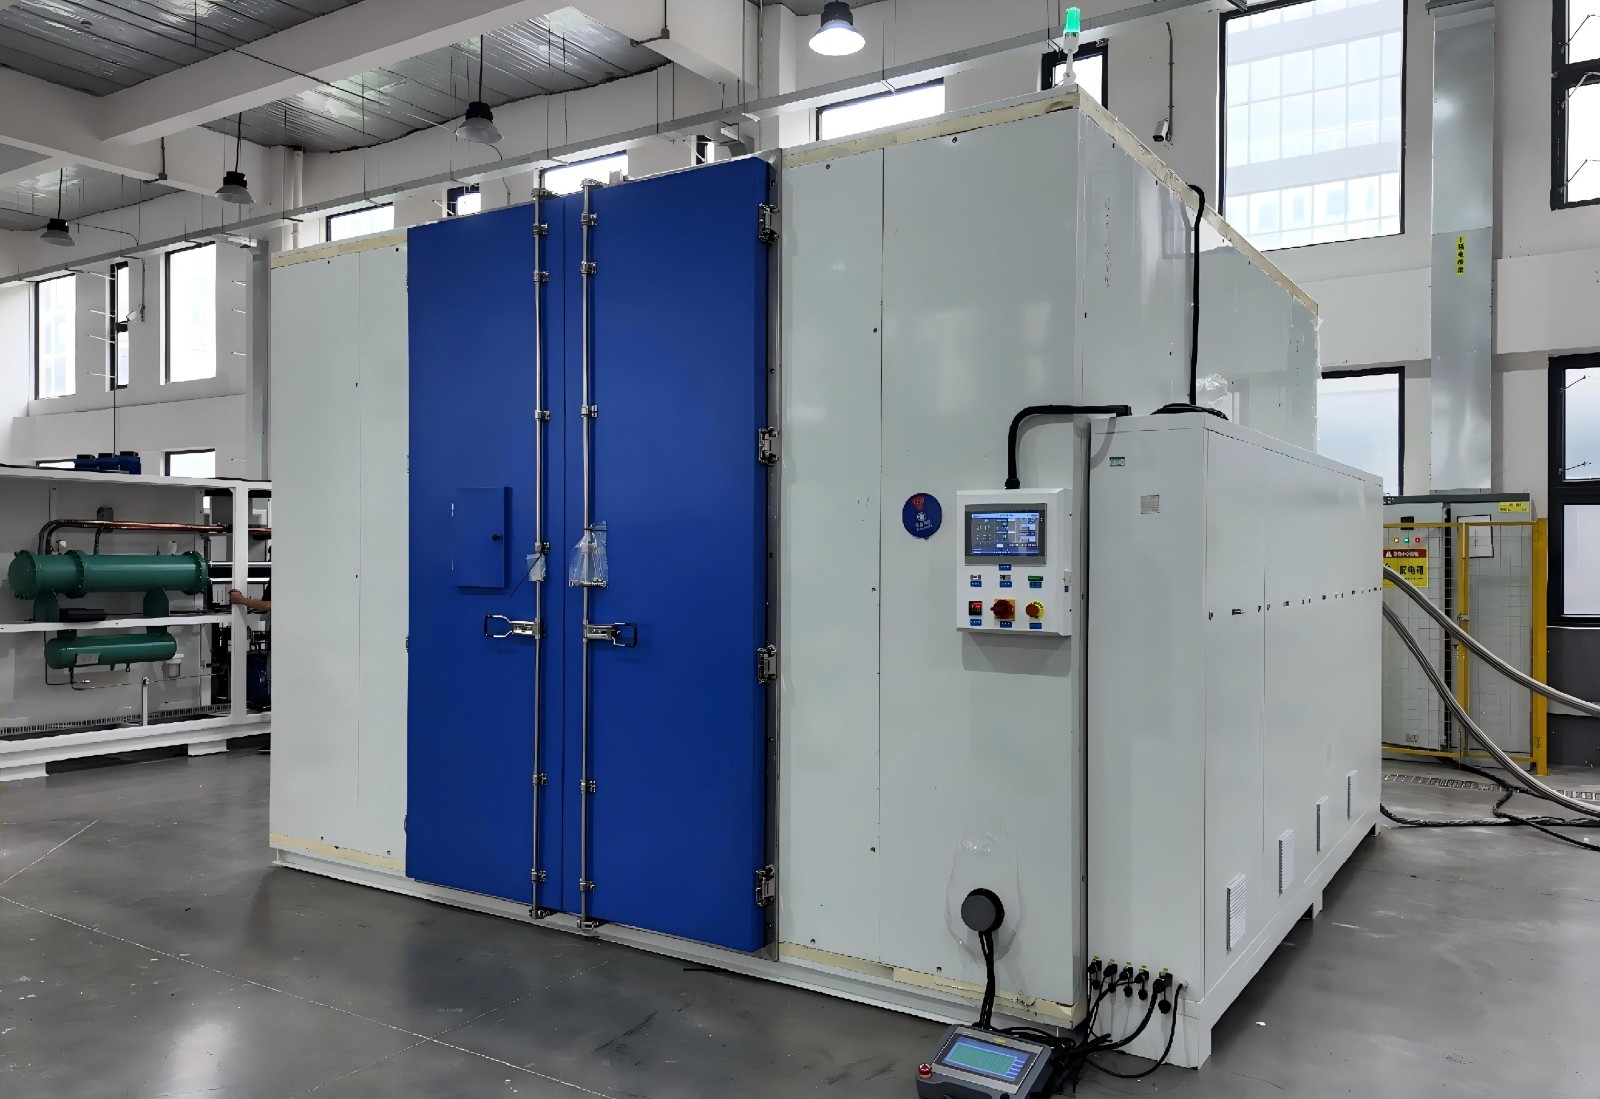
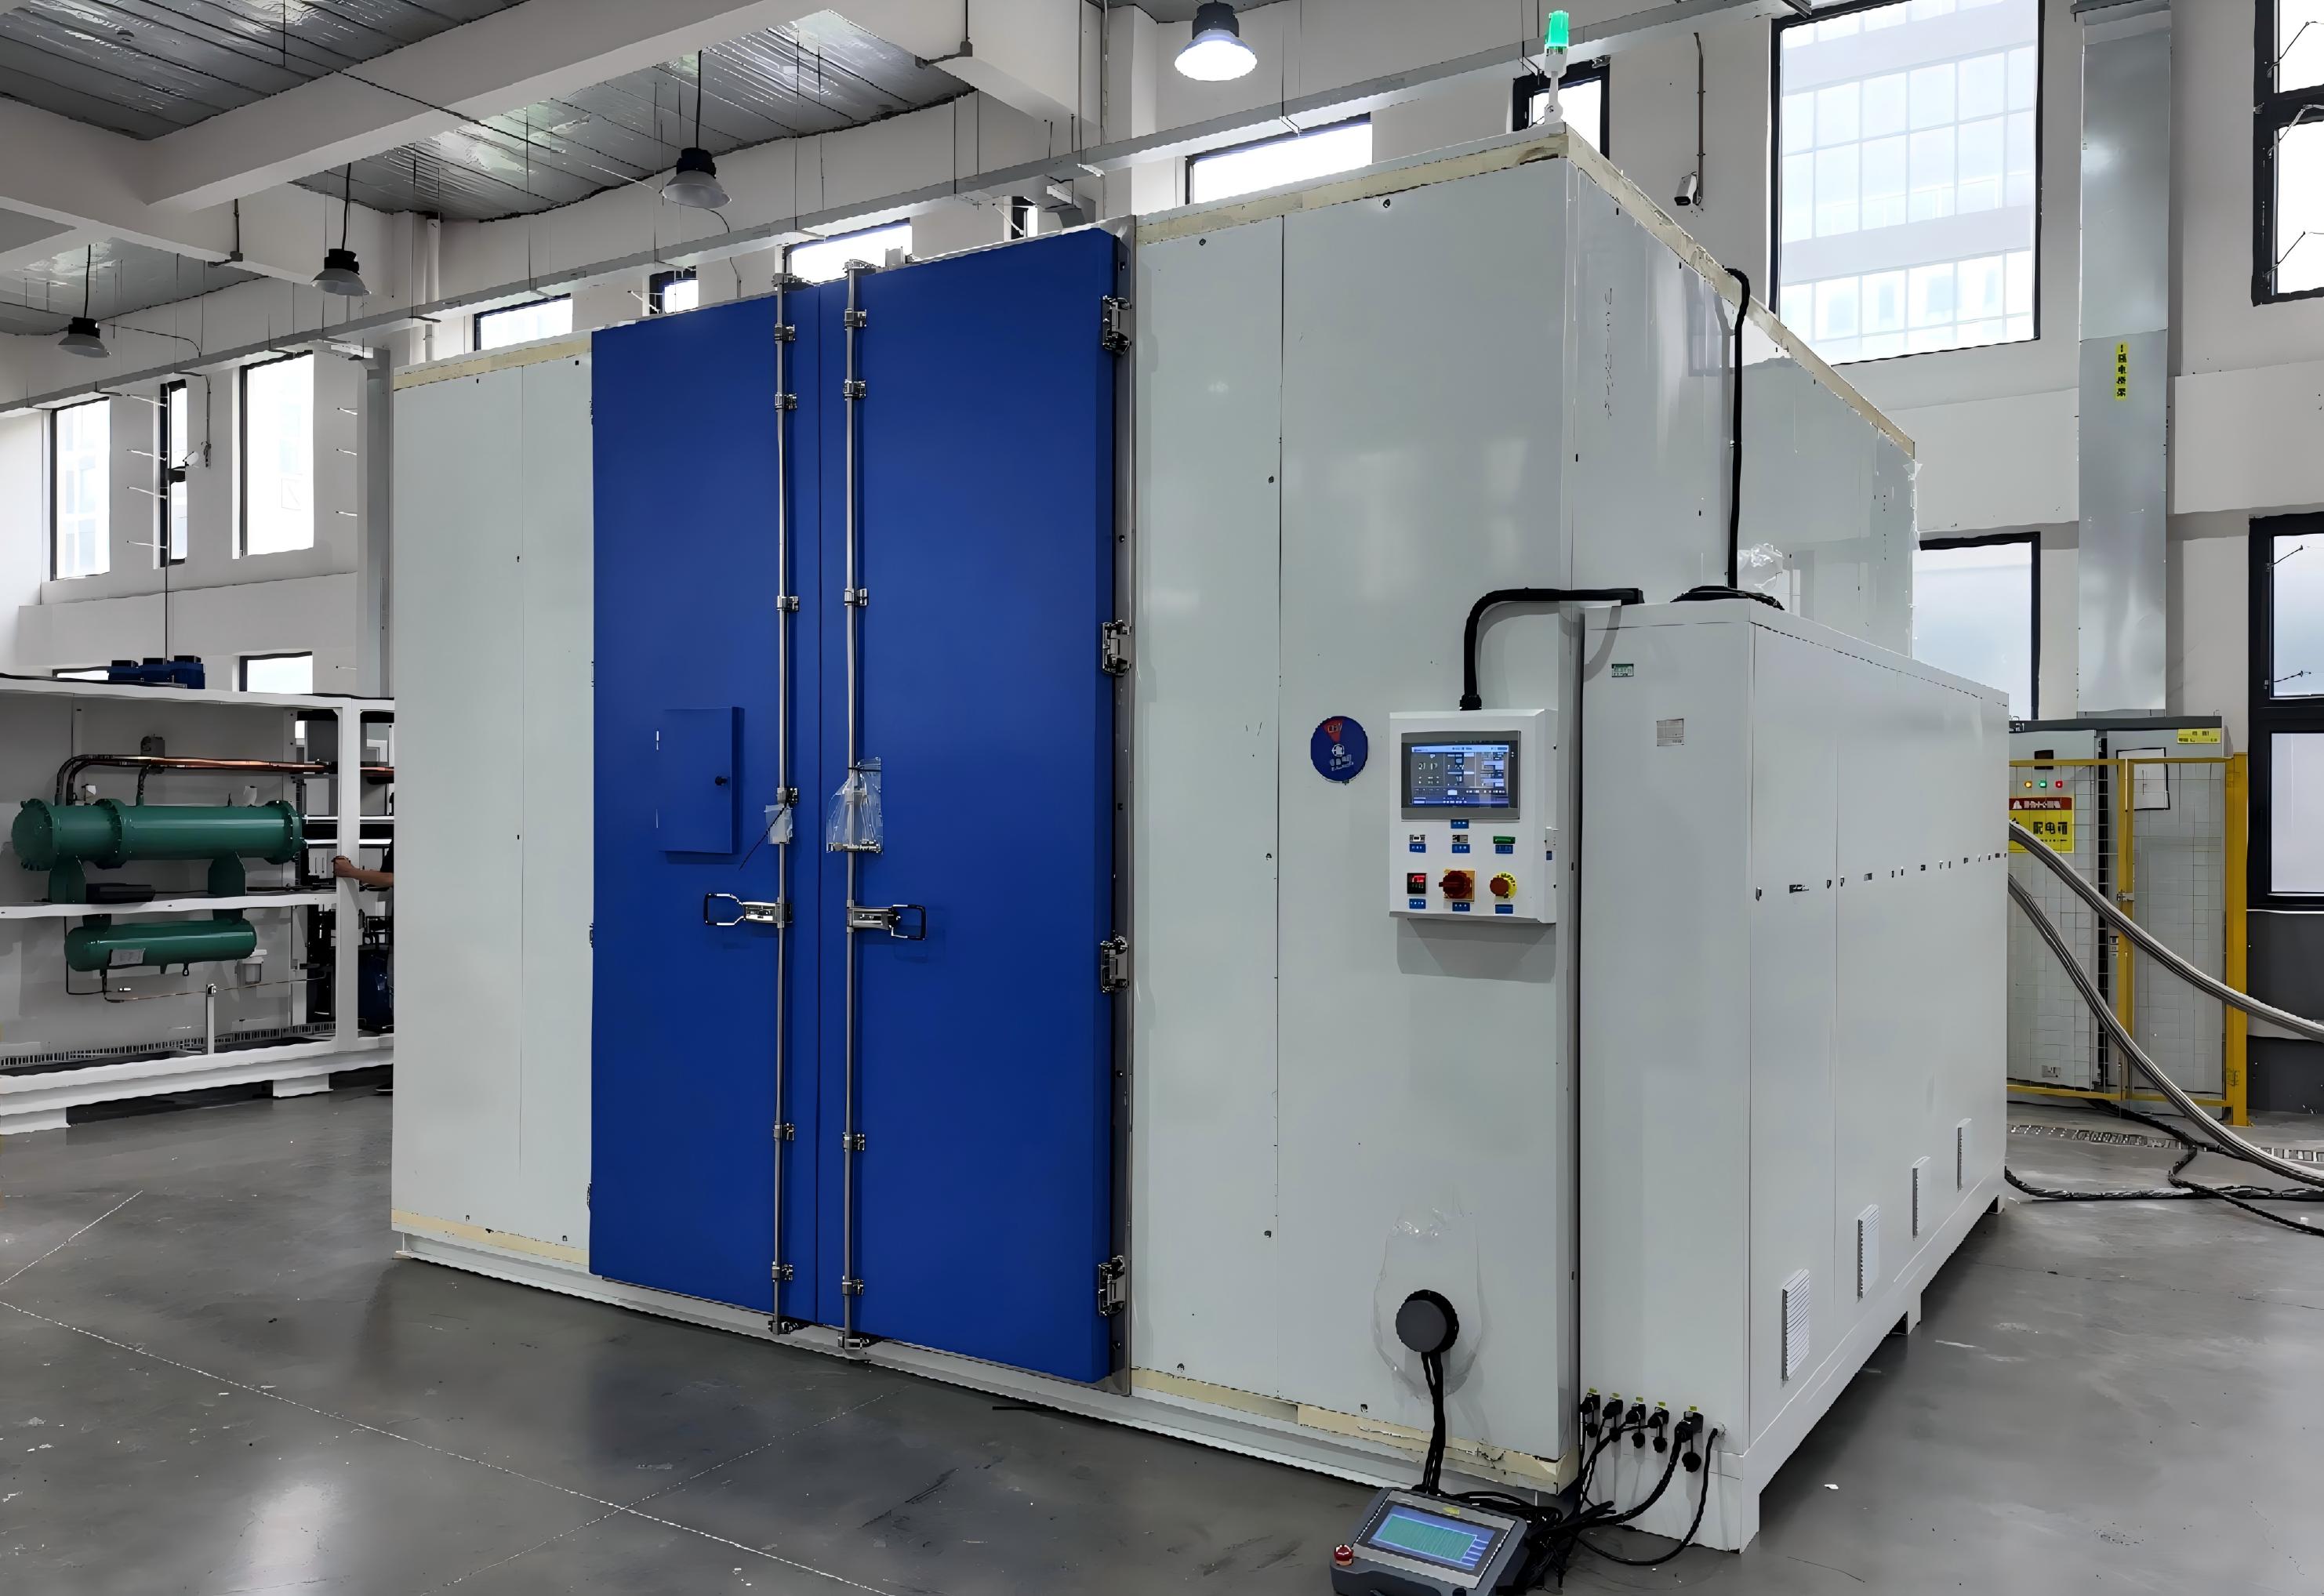
为此,质卫科技研发了“组件测量区域可移动式紫外预处理环境箱”。
采用全自动辐照不均匀度测试装置,减少人工定位、读数和记录操作,从而减少甚至避免了测试人员接近紫外辐照区域。
二、让辐照计自己走完104个测量点
测量装置采用铝型材框架。辐照计通过伺服驱动系统移动,传动机构由同步带轮、同步带和直线轴承等组成,重复定位精度可达到 ±2 mm。
针对不同尺寸的测试组件和箱体空间,装置的移动行程可以定制。
开始测量前,先将装置固定到测试区域,使辐照计的测量位置与被测区域重合。固定并上电后,即可开始测试。
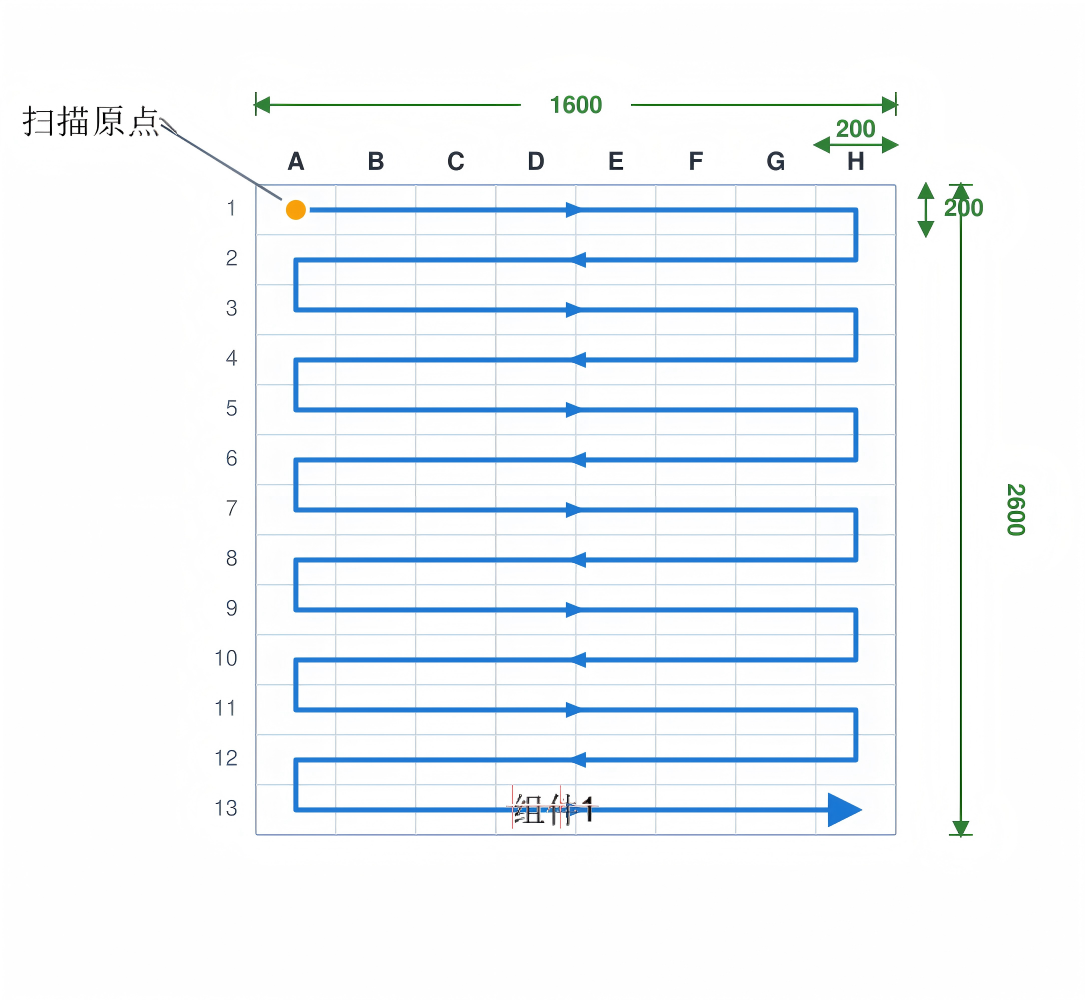
以2600×1600 mm有效测试区域为例,系统将整个区域划分成200×200 mm的104个方格,并按照横纵坐标编号为A1-A13、B1-B13,直至H1-H13。
启动自动模式后,电机首先回到测试原点,随后带动辐照计按照设定路线进行S型扫描。
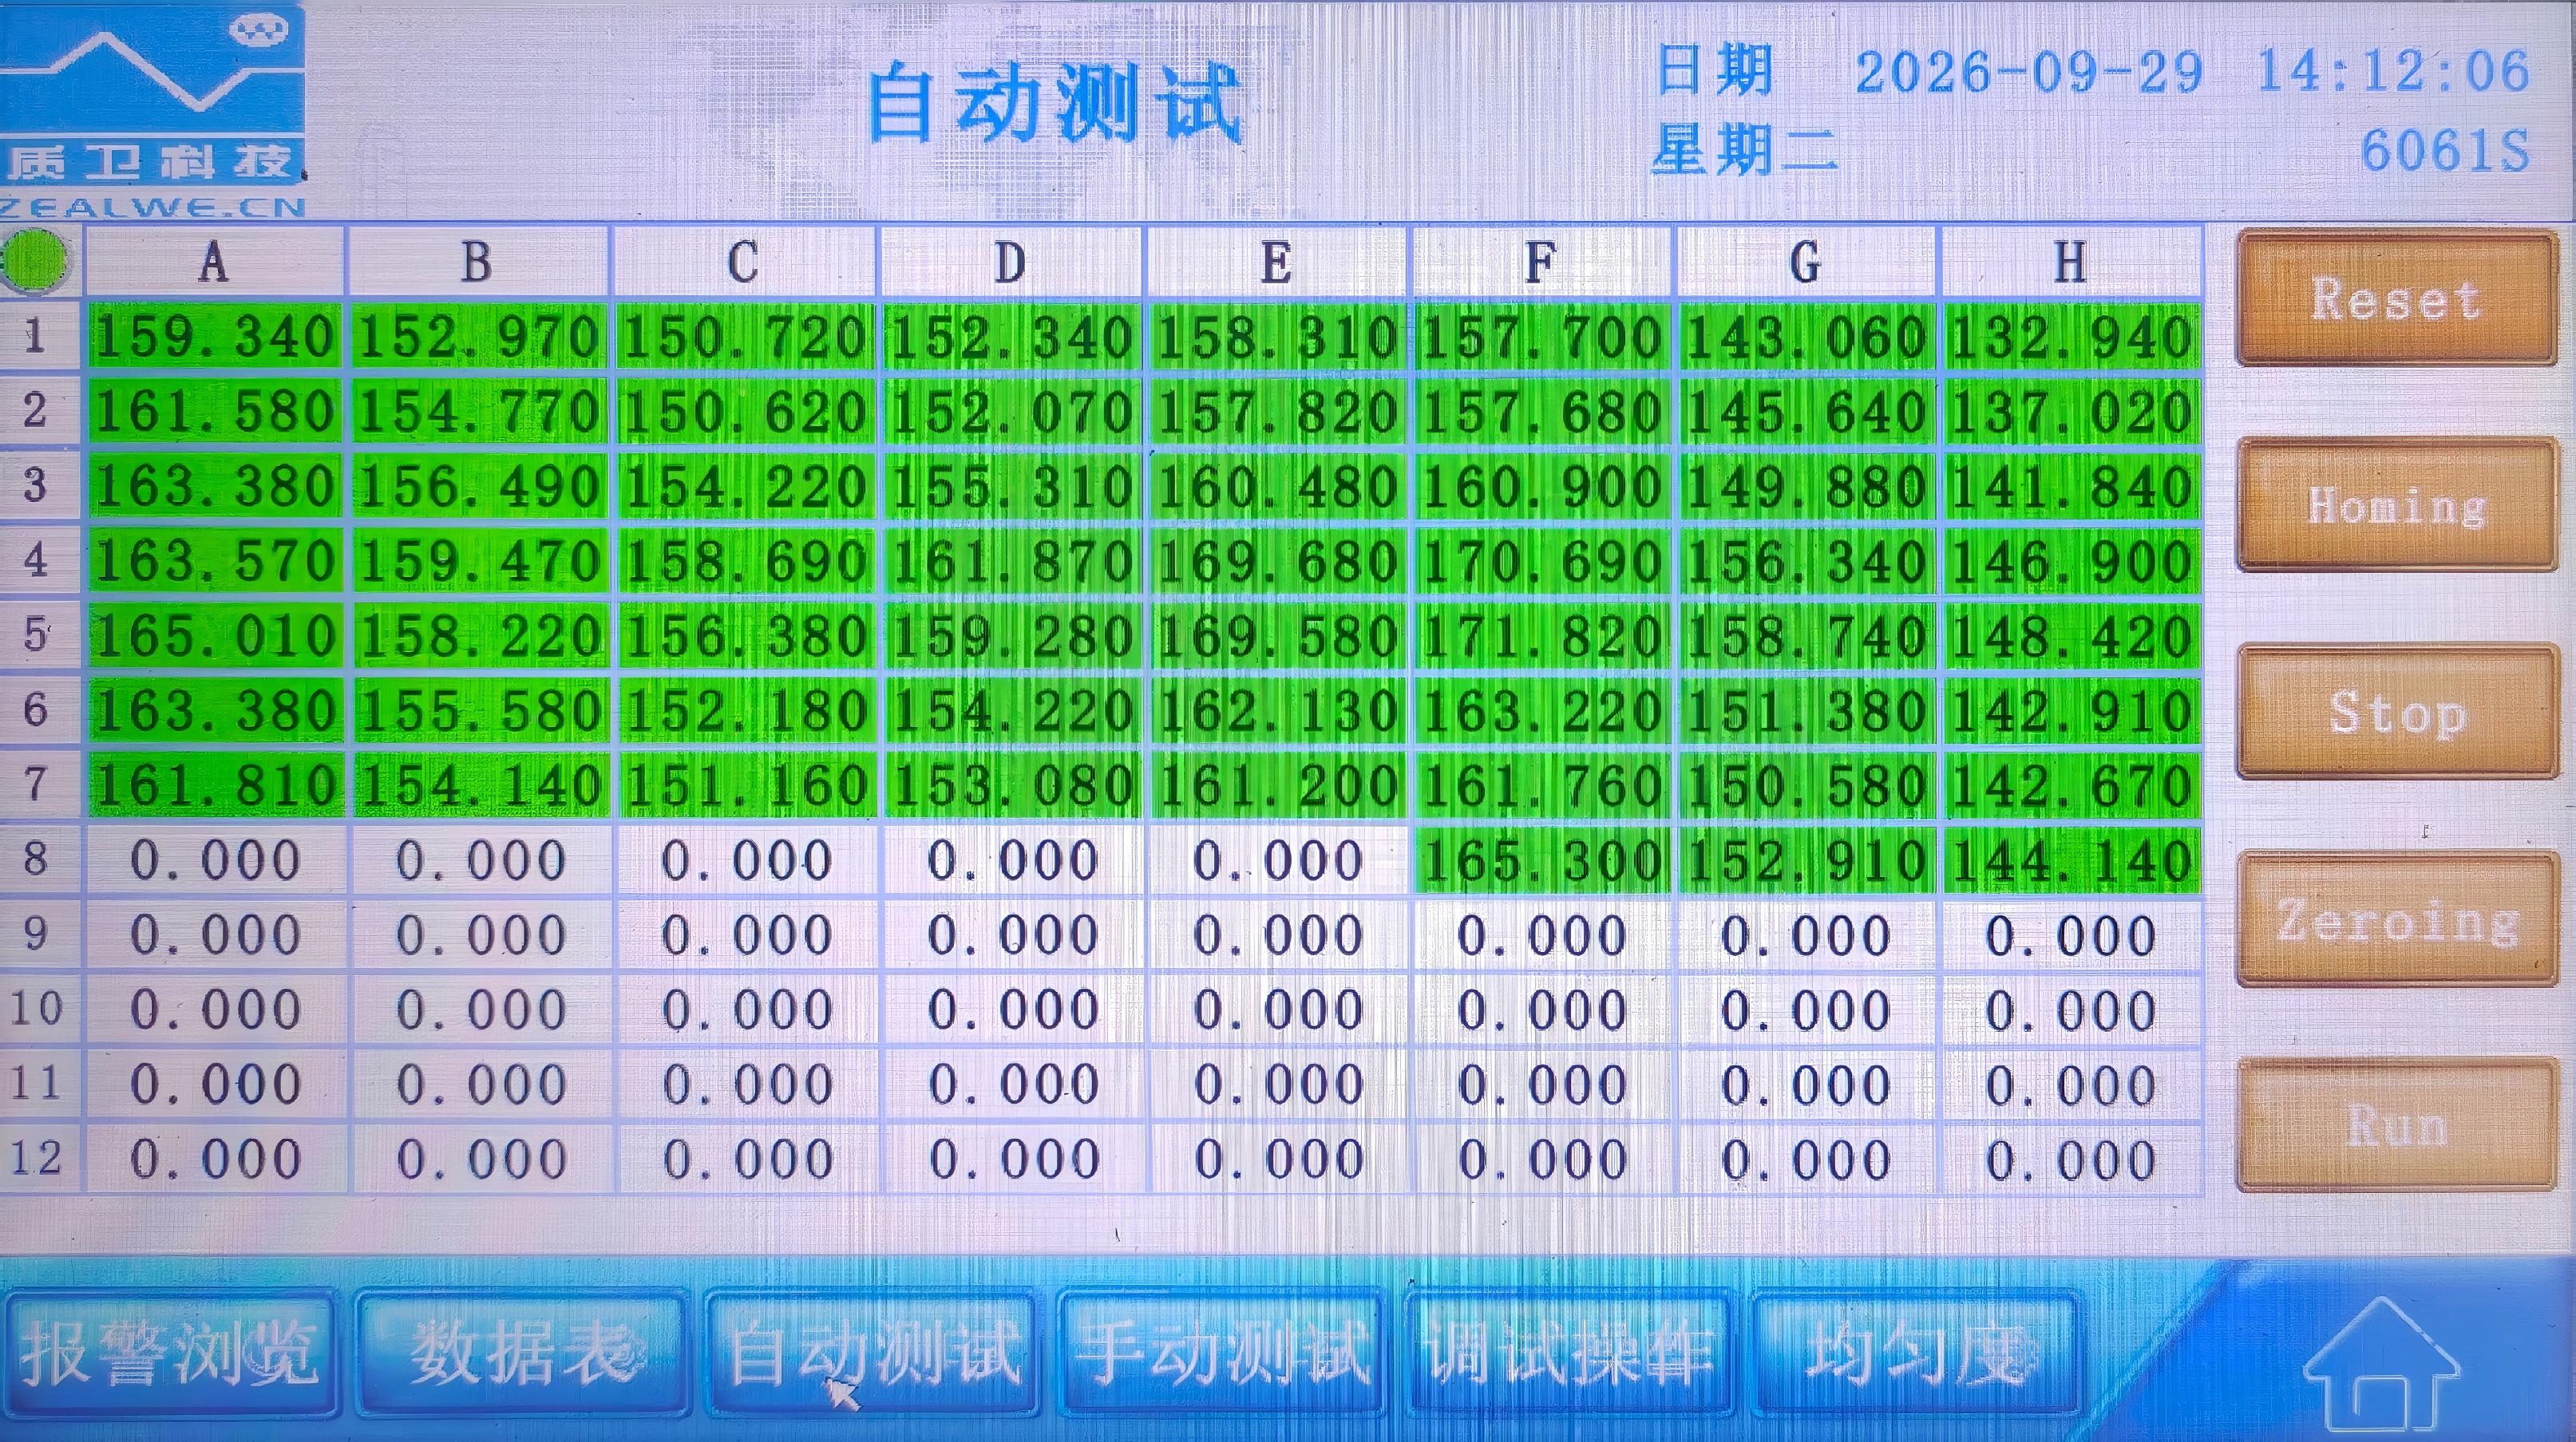
辐照计到达一个测试位置后,触摸屏上的对应方格变为绿色。系统停留2秒,采集该点的辐照数据,并将数据保留在对应方格内,然后继续前往下一个测量点。
整个扫描过程中不需要人工调整辐照计,也不需要逐点手工记录数据。
104个点扫描完成后,点击屏幕上的不均匀度测试功能,系统检索全部测量数据。其中,最大值以红色显示,最小值以黄色显示,并按照以下公式计算辐照不均匀度:
辐照不均匀度=(最大值-最小值)÷(最大值+最小值)×100%
原来需要2人配合、至少2小时完成的工作,现在设置完成并启动测试后,约10分钟即可完成全部点位的数据采集和辐照不均匀度计算。
三、自动与手动两种扫描模式
除自动扫描外,这套装置也保留了手动模式。
在手动模式下,电机先回到测试原点。操作人员可以在屏幕上指定任意测量点,电机带动辐照计移动到对应位置,停留2秒后显示该点的辐照数据。
手动模式用于指定点位测量,只显示该点的辐照数据,不计算整体辐照不均匀度。
四、不只用于设备出厂调试
在设备调试阶段,实验室可以通过辐照不均匀度测量,对紫外预处理设备进行调整,使其达到技术协议规定的FAT出厂标准。
例如,技术协议对辐照不均匀度规定了相应范围,需要根据实际测量结果调整设备,直至满足要求。
设备投入使用后,这项测量仍然有必要。
紫外灯和反光板在长期使用过程中会逐渐老化,都可能导致辐照不均匀度增大。
实验室可以定期检测,并根据测量结果对设备进行调整,以保证试验的准确性。
该设备涉及以下紫外预处理测试:
IEC 61215 MQT 10
IEC 61730 MST 54
IEC 63126
设备满足IEC 61215-2:2021中紫外预处理试验条件(MQT 10),辐照面积可根据实际需要设计。
设备交付后,辐照均匀度仍需定期检查。原来需要两个人至少2小时完成的工作,现在约10分钟就能完成。
- 文件名称 发布日期 操作
新品推荐